破碎机锤头选型与失效分析:高铬合金锤头如何提升矿山破碎效率
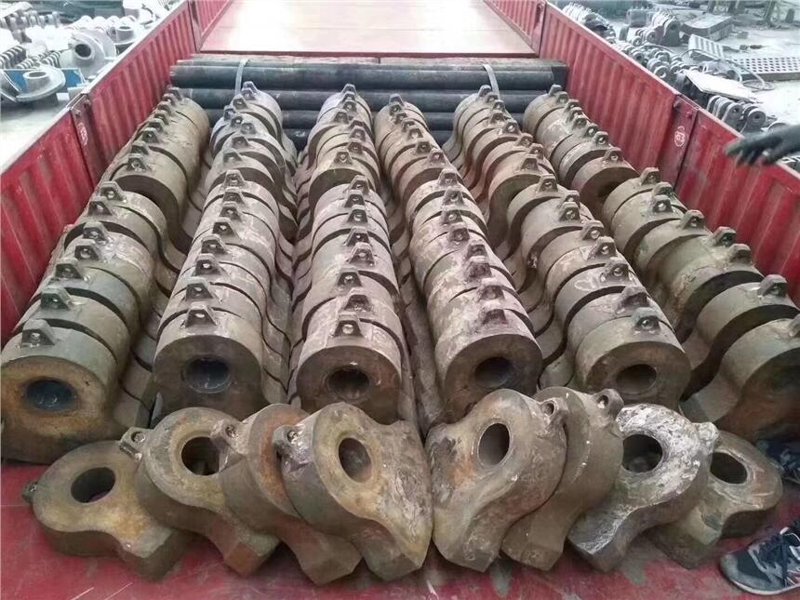
在矿山机械配件领域,破碎机锤头属于典型的易损件,其使用寿命直接影响整条破碎生产线的停机频率与运营成本。据中国重型机械工业协会统计,破碎设备易损件年消耗量约占矿山机械配件市场总量的18%至22%,其中锤头类配件因工况恶劣、磨损剧烈,更换频次远高于其他结构件。如何从材料、工艺与工况匹配三个维度优化锤头选型,已成为砂石骨料与金属矿山企业降本增效的关键课题。
一、锤头失效机理:磨损并非唯一因素
实际生产中,锤头的失效形式远比"磨薄了"复杂。通过对石灰石、花岗岩、铁矿石等不同物料破碎现场的跟踪分析,锤头失效主要表现为三类:磨料磨损、冲击疲劳断裂与高温软化变形。磨料磨损占比最高,约为失效总数的60%以上,尤其在石英含量较高的硬岩破碎中,低硬度锤头磨损速率可提升2至3倍。冲击疲劳断裂则多见于大块物料入料工况,锤头表面在反复冲击下产生微裂纹并扩展,最终导致崩块或断裂。此外,部分工况下锤头工作温度可达300℃以上,材料硬度下降,磨损随之加速。
因此,锤头选型不能只看硬度单一指标,而应综合考量韧性、耐磨性与热稳定性的平衡。
二、高铬合金锤头的材料优势与适用边界
高铬合金锤头通常指铬含量在12%以上的合金铸铁或合金钢锤头,其组织中形成大量高硬度的铬碳化物,硬度可达HRC58至65,在中等冲击、强磨料磨损工况下表现突出。以某年产300万吨石灰石骨料生产线为例,将原锰钢锤头替换为高铬合金锤头后,单套锤头处理量由约4.2万吨提升至7.8万吨,吨物料配件成本下降约28%。
但高铬合金并非"万能锤头"。在破碎大块度高、冲击载荷剧烈的工况下,其韧性不足的短板会显现,容易出现崩角。此时需通过调整铬碳化物形态、采用复合铸造或双金属镶铸工艺,在锤头工作面保留高铬耐磨层、锤柄部位保留强韧性基体,实现"硬处更硬、韧处更韧"的结构设计。
三、从工况出发的锤头选型方法
结合行业实践,锤头选型可参考以下判断逻辑:
- 物料硬度与磨蚀性:石英含量高、磨蚀性强的物料优先选用高铬合金锤头;中等硬度物料可考虑高锰钢或合金钢锤头。
- 入料粒度:大块入料比例高时,应提高锤头韧性指标,避免早期断裂。
- 破碎机型号与转速:转子线速度越高,冲击能量越大,对锤头抗冲击性能要求越高。
- 产量与停机成本:连续化程度高的生产线,应优先选择寿命更长的高铬合金锤头,以换取更少的换件停机时间。
需要强调的是,锤头、衬板、筛网等配件属于系统性配套。破碎腔型设计、衬板磨损状态、出料粒度要求都会反向影响锤头寿命。例如衬板磨损后破碎腔间隙增大,物料在腔内停留时间变化,锤头受力状态随之改变。因此,配件采购应尽量选择能够提供整套耐磨件匹配方案的供应商,而非孤立地比较单一锤头单价。
四、质量检测与定制化趋势
目前行业对锤头质量的检测已逐步规范化,常规项目包括化学成分分析、金相组织检验、硬度梯度检测与冲击韧性试验。部分领先企业还引入落锤冲击试验与工业CT检测,用于排查铸造内部缩孔与裂纹缺陷。对于非标工况,锤头定制需求日益增长,包括异形锤头、加长锤头、复合镶铸锤头等,定制周期与模具成本成为用户关注的重点。
云驰重工机械在矿山机械配件领域提供高铬合金锤头、破碎机锤头、耐磨衬板、振动筛与聚氨酯筛网等配套产品,支持按工况定制,覆盖制砂机配件与破碎生产线耐磨件需求。如需了解锤头选型与配套方案,可访问 sdyunchi.cn 获取产品参数与技术资料。